آلة ضغط أحمر الخدود الأوتوماتيكية
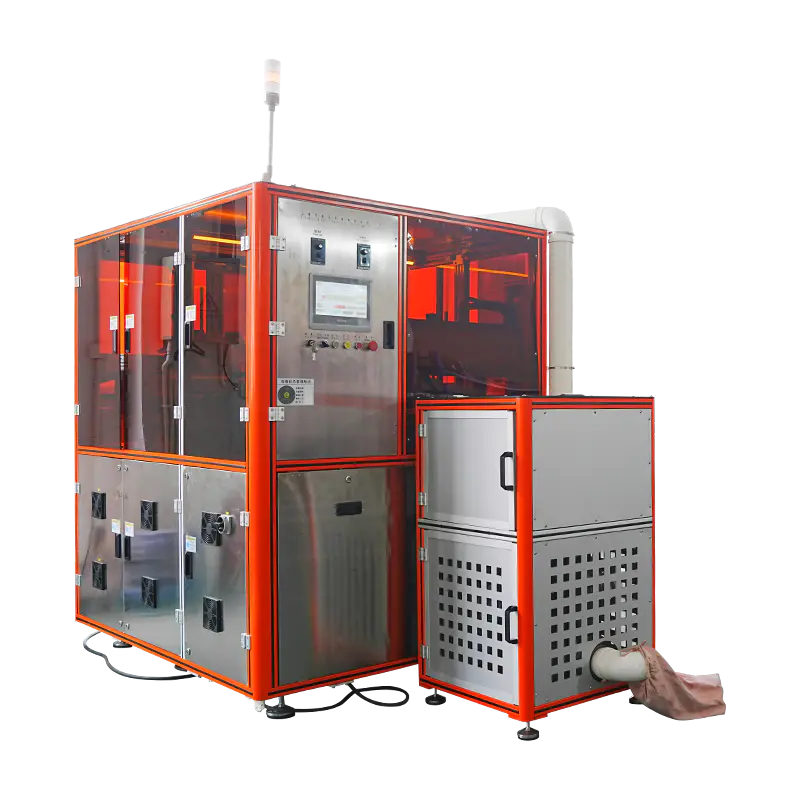
منصة ضغط تم تكوينها لإنتاج أحمر الخدود وبودرة الوجه، وتغطي الأشكال المقببة والمسطحة والمزخرفة. تقوم الماكينة بأتمتة عملية التغذية، وجرعات المسحوق، والضغط، والإخراج خلال دورة واحدة، مع التحكم في وزن التعبئة، وقوة الضغط، ووقت المكوث. يتم تطبيقه على تشغيل الظل الفردي، وإنتاج نطاق متعدد الألوان، وأشكال لوحة أحمر الخدود المرتبطة باللوحة.
تغذية عموم
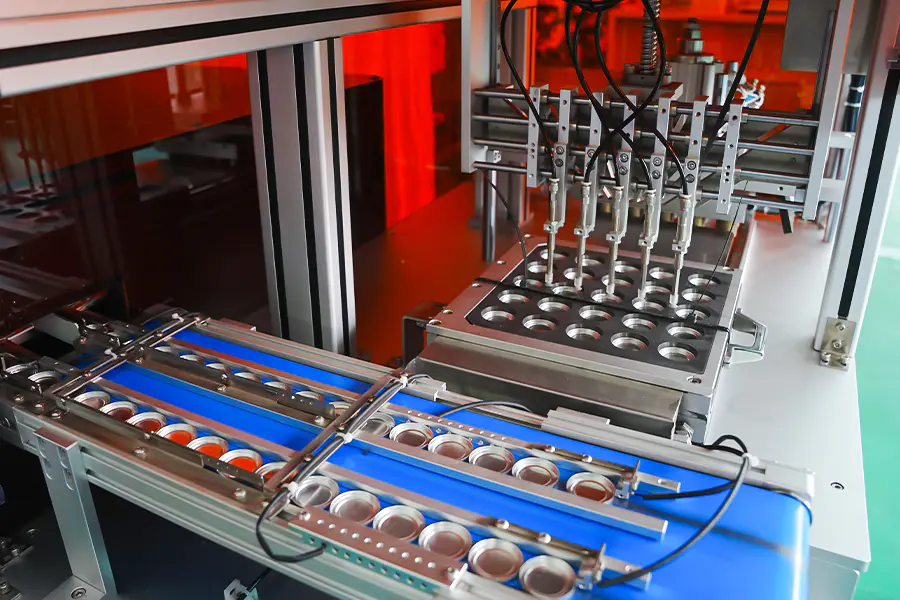
يتم تقديم أحواض أحمر الخدود من مجلة أو محمل صينية إلى لوحة الفهرسة. يتم تأكيد وجود المقلاة واتجاهها بواسطة المستشعر قبل تقدم الدورة.
جرعة مسحوق
يملأ المثقاب المؤازر كل مقلاة حسب وزن الوصفة. يتحقق الميزان المضمن من الجرعة، ويتم تحويل الأواني الخارجة عن نطاق التسامح قبل الضغط.
تسوية السرير
تقوم خطوة الكاشطة أو الاهتزاز الخفيف بتسوية طبقة المسحوق بحيث تكون الكثافة موحدة قبل أن تلامس المثقاب سطح المسحوق.
الضغط
ينزل المثقاب العلوي بمعدل متحكم فيه إلى القوة المحددة ويحتفظ بقيمة مسكن الوصفة. يتم تسجيل القوة والموقف في المقلاة.
طرد
يتم رفع الوعاء المضغوط من القالب ونقله إلى ناقل التفريغ أو وحدة تحميل الدرج. يتم ضبط شوط الإخراج ليتناسب مع عمق المقلاة.
التفتيش
يتم فحص ارتفاع المقلاة وحالة السطح والوزن عند نقطة التفتيش. يتم ربط النتائج بسجل الدفعة من أجل التتبع.
قدرات لإنتاج أحمر الخدود
تم تكوين الوظائف لأشكال بودرة أحمر الخدود وبودرة الوجه.
دعم عموم القبة
يتم ضغط أحواض أحمر الخدود المقببة والمستديرة بكمة علوية منحنية. يتم ضبط سرعة التلامس وتدرج الضغط لكل وصفة لحماية شكل القبة.
المقالي ذات القطر الكبير
يتم دعم تنسيقات المقلاة التي يتراوح قطرها من 25 مم إلى 75 مم من خلال ألواح القالب القابلة للتبديل. تتوفر أحواض بودرة الوجه الأكبر حجمًا عند الطلب.
وصفات محددة الظل
يقوم كل ظل أحمر خدود وتركيبة بتخزين وزن التعبئة الخاص به، وقوته، ووقت سكنه، وإعدادات الطرد. يتم استدعاء الوصفة من HMI.
الضغط على السطح المنقوش
يتم دعم اللكمات العلوية مع الشعار أو النمط. يتم تقليل سرعة الاقتراب وتدرج الضغط للحفاظ على التفاصيل الموجودة على وجه المقلاة.
التعامل مع الصياغة الناعمة
يتم ضغط تركيبات أحمر الخدود منخفضة الكثافة بقوة منخفضة مع وقت تثبيت ممتد للحد من الضغط الزائد والتشقق السطحي.
تقارير مستوى الدفعة
وزن التعبئة، وقوة الضغط، وعدد المقلاة، وأعداد الرفض المسجلة لكل دفعة. البيانات قابلة للتصدير من خلال OPC UA أو CSV لمراجعة الجودة.
البيانات الفنية
قيم التكوين القياسية. حجم المقلاة ونطاق القوة والأدوات المحددة لكل مشروع.
تناسب الإنتاج
حيث يتم نشر آلة ضغط أحمر الخدود في صناعة مستحضرات التجميل.
يعمل حجم الظل الواحد
فترات طويلة من ظل أحمر الخدود الفردي على أحجام المقلاة القياسية، مع الحفاظ على ثبات الإخراج عبر التحولات وصلابة المقلاة المتسقة.
تنسيقات أحمر الخدود المقببة
يتم إنتاج المقالي المقببة والمستديرة باستخدام أدوات منحنية، حيث تعمل معلمات الضغط على حماية شكل القبة وتحد من التشقق عند الحافة.
نطاق الظل الموسمي
حملات مجمعة أصغر حيث تدعم أوقات استدعاء الوصفة والتغيير القصيرة التحولات المتكررة بين تنسيقات الظلال والتحريك.
مقالي أحمر الخدود منقوشة
المقالي ذات السطح البارز أو التشطيب المزخرف حيث يتم ضبط معلمات الضغط للحفاظ على تفاصيل التثقيب من خلال الضغط.
لوحة منضمة أحمر الخدود
لوحات متعددة الأواني حيث يتم إنتاج وتجميع ألواح أحمر الخدود بتسلسل منسق لتنسيق لوحة واحدة.
الوحدات النموذجية والترويجية
إعدادات قوة منخفضة ودورات أقصر لأحواض العينات والأشكال الترويجية دون تغيير إعداد الجهاز.
الأسئلة المتداولة
الأسئلة الشائعة التي أثيرت أثناء التقييم وتكامل الخط. حدد سؤالاً لتوسيع الإجابة.
ما هي تنسيقات مقلاة أحمر الخدود التي يمكن للآلة التعامل معها
يتم دعم أشكال المقلاة الدائرية والبيضاوية والمستطيلة والمقببة من خلال لوحات القالب القابلة للتبديل. يغطي النطاق القياسي قطرًا من 25 مم إلى 75 مم أو ما يعادله، مع توفر تنسيقات أكبر عند الطلب.
كيف يتم التحكم في وزن التعبئة لكل مقلاة
يتم تحديد جرعات المسحوق بواسطة مثقاب يعمل بمحرك مؤازر باستخدام طريقة التعبئة الحجمية. يقوم ميزان الفحص المضمن بتأكيد الوزن مقابل قيمة الوصفة، ويتم تحويل الأواني الخارجة عن نطاق التسامح قبل الضغط. عادة ما يتم الاحتفاظ بوزن التعبئة ضمن زائد أو ناقص 0.04 جم.
يمكن الضغط على مقالي أحمر الخدود المقببة دون أن تتشقق
نعم. تستخدم الأدوات المقببة تدرجًا منخفضًا للضغط وسرعة تلامس أقل بحيث تتشوه طبقة المسحوق تدريجيًا. يتم تمديد وقت التثبيت لكل وصفة، مما يسمح للرابط بالاستقرار ويحد من التشقق حول حافة القبة.
ما هو الوقت المتوقع لتغيير الأدوات؟
عادةً ما يستغرق التغيير الكامل لمجموعة الأدوات من 20 إلى 45 دقيقة، اعتمادًا على شكل المقلاة وعدد المواضع التي سيتم تحديثها. يتم تخزين الأدوات بواسطة رمز الوصفة ويتم تنظيمها قبل التغيير لتقليل وقت التوقف عن العمل.
هل يمكن للآلة تشغيل تركيبات أحمر الخدود الناعمة أو المنخفضة الكثافة
نعم. يتم ضغط تركيبات أحمر الخدود الناعمة ومنخفضة الكثافة بقوة منخفضة مع وقت تثبيت ممتد. يتم تعيين تدرج الضغط لكل تركيبة لمنع الضغط الزائد، والذي قد يؤدي بخلاف ذلك إلى تقليل قابلية انتشار المسحوق والتسبب في تشقق السطح.
ما هي البيانات التي يتم تسجيلها لكل دفعة
يتم تسجيل وزن التعبئة، وقوة الضغط، ووقت المكوث، وعدد المقالي، وأعداد الرفض لكل دفعة. يمكن تصدير البيانات على مستوى الدورة من خلال OPC UA أو CSV للحصول على وثائق الجودة ومراجعة العملية.
ما هي فترات الصيانة التي تنطبق على الصحافة
يوصى بإجراء فحص التخريم والقالب كل 500 ساعة، وتنظيف نظام المثقاب والجرعات عند كل تغيير للظل، ومعايرة المفهرس كل 1000 ساعة، والتحقق من خلية الحمل كل 12 شهرًا. يتم الاحتفاظ بالسجلات بجانب سجل صيانة الماكينة.
هل يمكن للآلة أن تتكامل مع خطوط تجميع الألواح الموجودة
نعم. توفر محطة التفريغ إشارة محددة للموقع يمكن أن تستخدمها مجموعة اللوحة النهائية أو معدات تحميل الدرج للمحاذاة والتسلسل. يتم تحديد متطلبات التكامل أثناء تخطيط تخطيط الخط.
مرجع انحراف العملية
المواقف التي تمت ملاحظتها أثناء الضغط على أحمر الخدود والإجراءات التصحيحية المقابلة.
تشققات سطح القبة بعد الضغط
قم بتمديد وقت المكوث بمقدار 0.5 إلى 1 ثانية وتقليل تدرج الضغط. تحقق من هندسة ثقب القبة مقابل سجل الأدوات. تأكد من بقاء محتوى رطوبة المسحوق بين 1 و3 بالمائة.
يختلف وزن التعبئة عبر المواضع
قم بتشغيل روتين المعايرة لكل موضع للمثقاب المتأثر. تأكد من اتساق كثافة المسحوق في القادوس وتحقق من عدم تآكل برغي البريمة. تحقق من أن مستوى القادوس يظل أعلى من 30 بالمائة أثناء الإنتاج.
يلتصق المسحوق بالثقب العلوي
قم بتقليل قوة الضغط بنسبة 10 إلى 15 بالمائة وتقصير وقت الانتظار. قم بتلميع سطح الثقب وتأكد من أن زاوية التحرير تتوافق مع مواصفات الأدوات. تحقق من درجة حرارة المسحوق ومحتوى الرطوبة قبل الإنتاج.
لم يتم إخراج المقلاة بالكامل من القالب
تحقق من أن شوط الإخراج يتوافق مع إعداد عمق المقلاة. افحص قضيب القاذف بحثًا عن التلوث وقم بتنظيف جدار القالب. تأكد من عودة الثقب السفلي بالكامل قبل مرحلة التعبئة التالية.
نمط منقوش يطمس على سطح المقلاة
تقليل سرعة الاقتراب في المرحلة المتضررة وخفض سرعة الاتصال. تحقق من وجه الثقب بحثًا عن تراكم المسحوق وافحص تآكل الأداة. قم بزيادة وقت الانتظار قليلاً للسماح للنمط بالتسجيل قبل الإصدار.
تحقق من أن الميزان يرفض تجاوز النطاق الطبيعي
تحقق من معايرة ميزان الشيكات مقابل ميزان مرجعي. افحص البريمة وبرميل الجرعات بحثًا عن تراكم المسحوق. تأكد من أن إمداد المسحوق لم يتغير في حجم الجسيمات أو محتوى الرطوبة بين الدفعات.
ملاحظات التكامل
العوامل التي تؤثر على التركيب والمرافق والتشغيل على المدى الطويل.
توريد مسحوق
يوصى باستخدام قادوس عازل مع تغذية راجعة للمستوى عند المنبع. يجب أن يكون المسحوق جافًا وخاليًا من الكتل وضمن نطاق حجم الجسيمات المحدد قبل التحميل.
نقل المصب
محطة التفريغ متوافقة مع نقل الناقل، تحميل الدرج، أو الاختيار والمكان الآلي. تدعم الإشارة المحددة للموضع الفرز النهائي ومحاذاة تجميع اللوحة.
تخزين الأدوات
يجب تخزين مجموعات التثقيب والقوالب في رفوف مُعلَّمة بطبقة واقية. تصاحب سجلات الأدوات مع قيم التخليص كل تنسيق مقلاة ورمز الوصفة.
تخطيط الصيانة
تشمل الفواصل الزمنية الموصى بها فحص الثقب والقالب كل 500 ساعة، ومعايرة المفهرس كل 1000 ساعة، وتنظيف المثقاب عند كل تغيير للظل، والتحقق من خلية الحمل كل 12 شهرًا.