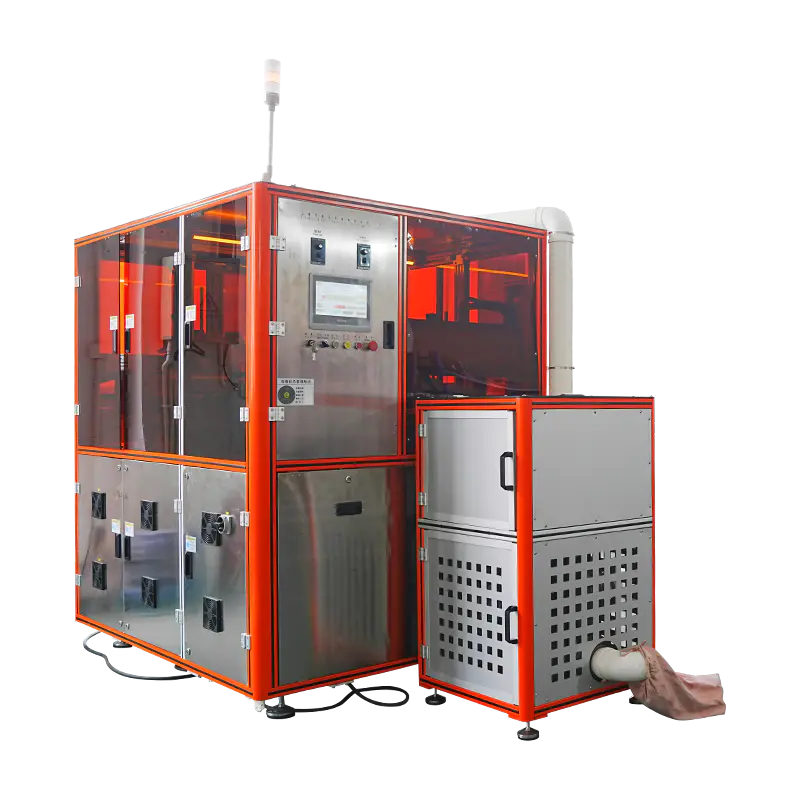
ماكينة ضغط بودرة التجميل متعددة المحطات
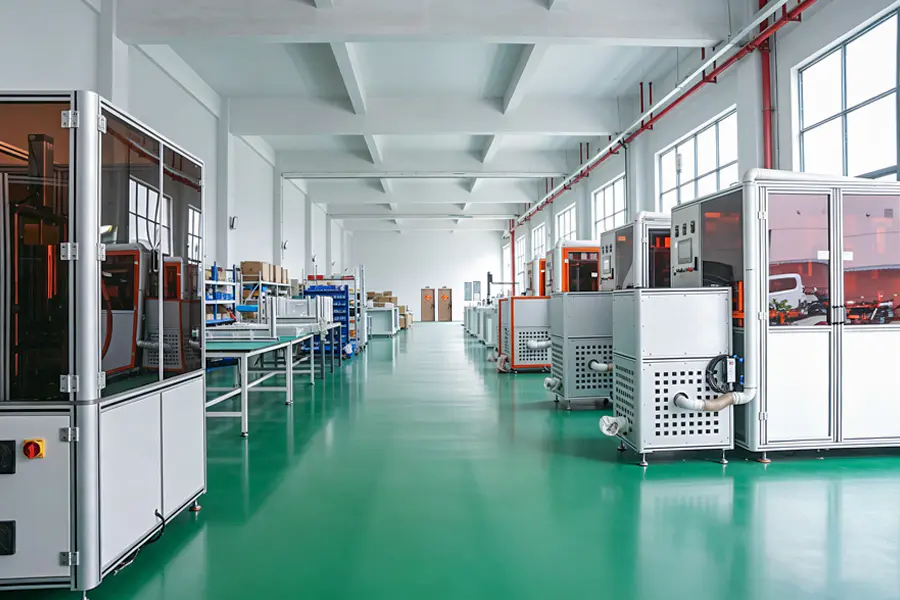
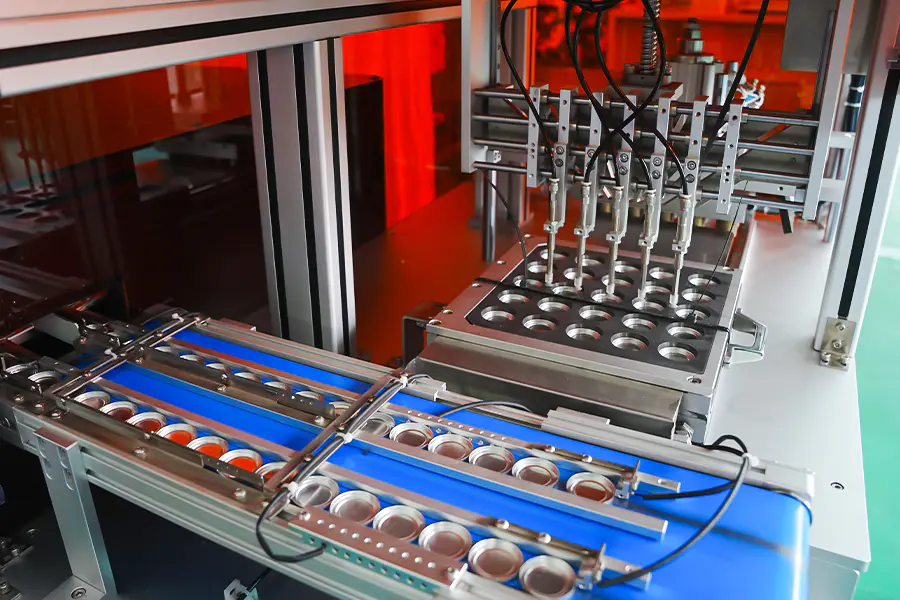
منصة فهرسة دوارة تحمل محطات ضغط متعددة تعمل بالتوازي، مما يسمح بالضغط المتزامن لتركيبات المساحيق المختلفة، أو الأشكال الهندسية للوعاء، أو متغيرات الألوان ضمن دورة إنتاج واحدة. عدد المحطات قابل للتكوين، وتحافظ كل محطة على الضغط المستقل والتحكم في السكن من خلال بنية PLC مركزية.
هندسة الإنتاج
-
جدول الفهرسة الدوارة
يقوم المفهرس الذي يعمل بمحرك مؤازر بوضع كل محطة مع إمكانية التكرار في حدود 0.02 مم، مما يدعم تشغيل الدورة المستمرة.
-
التحكم في المحطة المستقلة
تحمل كل محطة أسطوانة الضغط الخاصة بها، ومستشعر الضغط، ومؤقت السكون، مما يتيح تنوع الوصفة عبر المحطات.
-
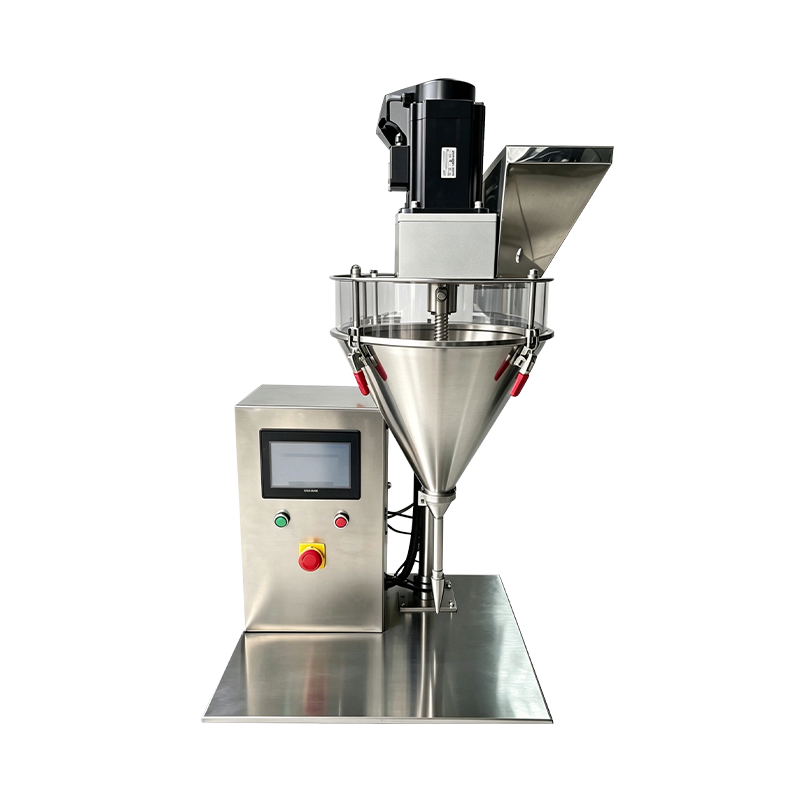
جرعات المسحوق المضمنة
تتم مزامنة حشوات المثقاب المؤازرة مع مؤشر الجدول، ويتم الحفاظ على دقة التعبئة ضمن زائد أو ناقص 0.04 جرام لكل محطة.
-
تسجيل البيانات المركزية
تم تخزين أعداد الضغط والوزن والرفض على مستوى المحطة على دفعات، ويمكن تصديرها من خلال OPC UA أو CSV.
القدرات الأساسية
مصمم لمصنعي مستحضرات التجميل الذين يقومون بإنتاج SKU متعدد على معدات مشتركة.
تشغيل المحطة الموازية
تضغط محطات متعددة في نفس الوقت، لذا يتم قياس الإخراج باستخدام عدد المحطات بدلاً من وقت الدورة. يصل تكوين 8 محطات إلى 3600 إلى 4800 وحدة في الساعة حسب حجم المقلاة.
إنتاج SKU المختلط
يمكن لمحطات مختلفة تشغيل تركيبات مختلفة أو أشكال عمومية في وقت واحد، مما يسمح بإنتاج دفعة صغيرة من وحدات SKU المتعددة دون تغيير الخط.
التحكم المستقل في الوصفة
يتم ضبط الضغط ومدة السكون وحركة الإخراج لكل محطة من خلال واجهة HMI، بحيث يمكن لمحطة واحدة الضغط على أحمر الخدود الناعم بينما تضغط محطة أخرى على قلم التحديد الصلب.
توحيد الأدوات
تستخدم مجموعات التثقيب والقوالب واجهة تركيب مشتركة عبر المحطات، مما يسمح بتبادل القالب بين المحطات دون إعادة المعايرة.
معالجة الرفض المضمنة
تؤدي انحرافات الوزن والضغط إلى رفض مستوى المحطة، وتحويل الأواني المعيبة دون إيقاف الطاولة.
إمكانية التتبع لكل وحدة
يتم ربط كل مقلاة مضغوطة بمعلمات المحطة والدفعة والضغط الخاصة بها، مما يدعم توثيق الجودة النهائية.
المعلمات التقنية
قيم التكوين القياسية. يتم تعديل عدد المحطات ونطاق الضغط وفقًا لمواصفات المشروع.
سيناريوهات التطبيق
يتم نشره في بيئات تصنيع مستحضرات التجميل التي تتطلب مرونة وحدات SKU المتعددة وحجم الإنتاج.
لوحات متعددة الألوان
تضغط كل محطة على ظل مختلف للوحة واحدة، ثم يقوم الجدول بفهرسة مجموعة الظل التالية، مما يقلل الحاجة إلى خطوط منفصلة.
تصنيع العقود
يدعم الإنتاج المتزامن لوحدات SKU المتعددة للعملاء في وردية واحدة، مع استدعاء الوصفة لكل محطة وتوثيق الدفعة.
كريم الأساس والبودرة المضغوطة
ضغط مسحوق الأساس وأحواض البودرة المضغوطة بكميات كبيرة مع التحكم في الضغط لكل محطة للحصول على صلابة ظل مختلفة.
تصنيع الصبغات المضغوطة
ضغط الأصباغ والمساحيق المعدنية المضغوطة في أشكال هندسية مختلفة، بما في ذلك الأشكال المقببة والمشطوفة.
وحدة SKU فردية عالية الحجم
تعمل جميع المحطات بنفس الوصفة لتحقيق أقصى قدر من الإنتاجية على منتج واحد، حيث تصل إلى 7200 وحدة في الساعة.
الإنتاج التجريبي والواسع النطاق
يتم استخدام عدد أقل من المحطات في تجارب الصياغة، ثم يتم قياسه إلى أعداد أعلى من المحطات دون تغيير معلمات العملية.
الأسئلة التشغيلية
مواقف الإنتاج والصيانة الشائعة التي يواجهها مشغلو الخطوط ومهندسو العمليات.
اختلاف الوزن بين المحطات
قم بإعادة معايرة البريمة المؤازرة على المحطة المتأثرة باستخدام روتين معايرة HMI. تحقق من اتساق الكثافة الظاهرية للمسحوق في القادوس وتأكد من عدم تآكل برغي البريمة. قم بالتحقق من قراءة مستشعر ضغط المحطة مقابل المقياس الرئيسي.
انحراف موضع فهرسة الجدول
تحقق من اقتران جهاز تشفير المفهرس المؤازر بحثًا عن رد فعل عنيف. تحقق من أن آلية قفل الطاولة تعمل بشكل كامل في كل محطة. قم بتشغيل دورة التوجيه المفهرس وافحص التوقف الميكانيكي بحثًا عن التآكل. تأكد من تزييت المحمل الدوار وفقًا للجدول الزمني.
الضغط غير المتساوي عبر المحطات
قارن منحنيات الضغط لكل محطة من خلال شاشة اتجاه HMI. فحص انخفاض الضغط الهيدروليكي في محطات محددة. تحقق من أن إزالة الثقب والقالب ضمن المواصفات. تأكد من ضبط مؤقت المكوث بشكل صحيح لكل وصفة.
يزيد معدل الرفض في محطة واحدة
قم بعزل المحطة عن طريق تشغيل مجموعة اختبار مع تجاوز تلك المحطة. افحص قضيب القذف بحثًا عن تراكم المسحوق أو تسجيله. تحقق من نقطة الصفر لحساس الوزن وتحقق من تداخل الاهتزازات من المحطات المجاورة.
يتجاوز وقت التغيير الهدف
توحيد تخزين الأدوات حسب رقم المحطة والوصفة. مجموعات الثقب والموت قبل المرحلة قبل بدء التغيير. استخدم المشابك سريعة التحرير وتأكد من أن جميع المحطات تستخدم نفس واجهة التثبيت. سجل خطوات التغيير في الوصفة كمرجع للمشغل.
ملاحظات التكامل
اعتبارات تكامل الخط، والتحكم في العمليات، والتشغيل على المدى الطويل.
التغذية المنبع
تتفاعل الصحافة مع أنظمة مزج المسحوق ونقله من خلال قادوس عازل. تحافظ مستشعرات المستوى على تغذية متسقة لكل مثقب محطة.
التعامل مع المصب
يتم نقل المقالي المضغوطة إلى ناقل إخراج أو ذراع آلية. تقوم المطبعة بإخراج إشارة محددة من المحطة للفرز والتعبئة النهائية.
MES وسجلات الدفعة
يمكن دفع بيانات الإنتاج على مستوى المحطة إلى أنظمة MES أو ERP من خلال OPC UA، مما يدعم إمكانية تتبع الدُفعات وإعداد تقارير الإنتاجية.
الصيانة الوقائية
يغطي الجدول الزمني الموصى به تحليل الزيت الهيدروليكي كل 2000 ساعة، وفحص القالب والثقب كل 500 ساعة، ومعايرة المفهرس كل 1000 ساعة.